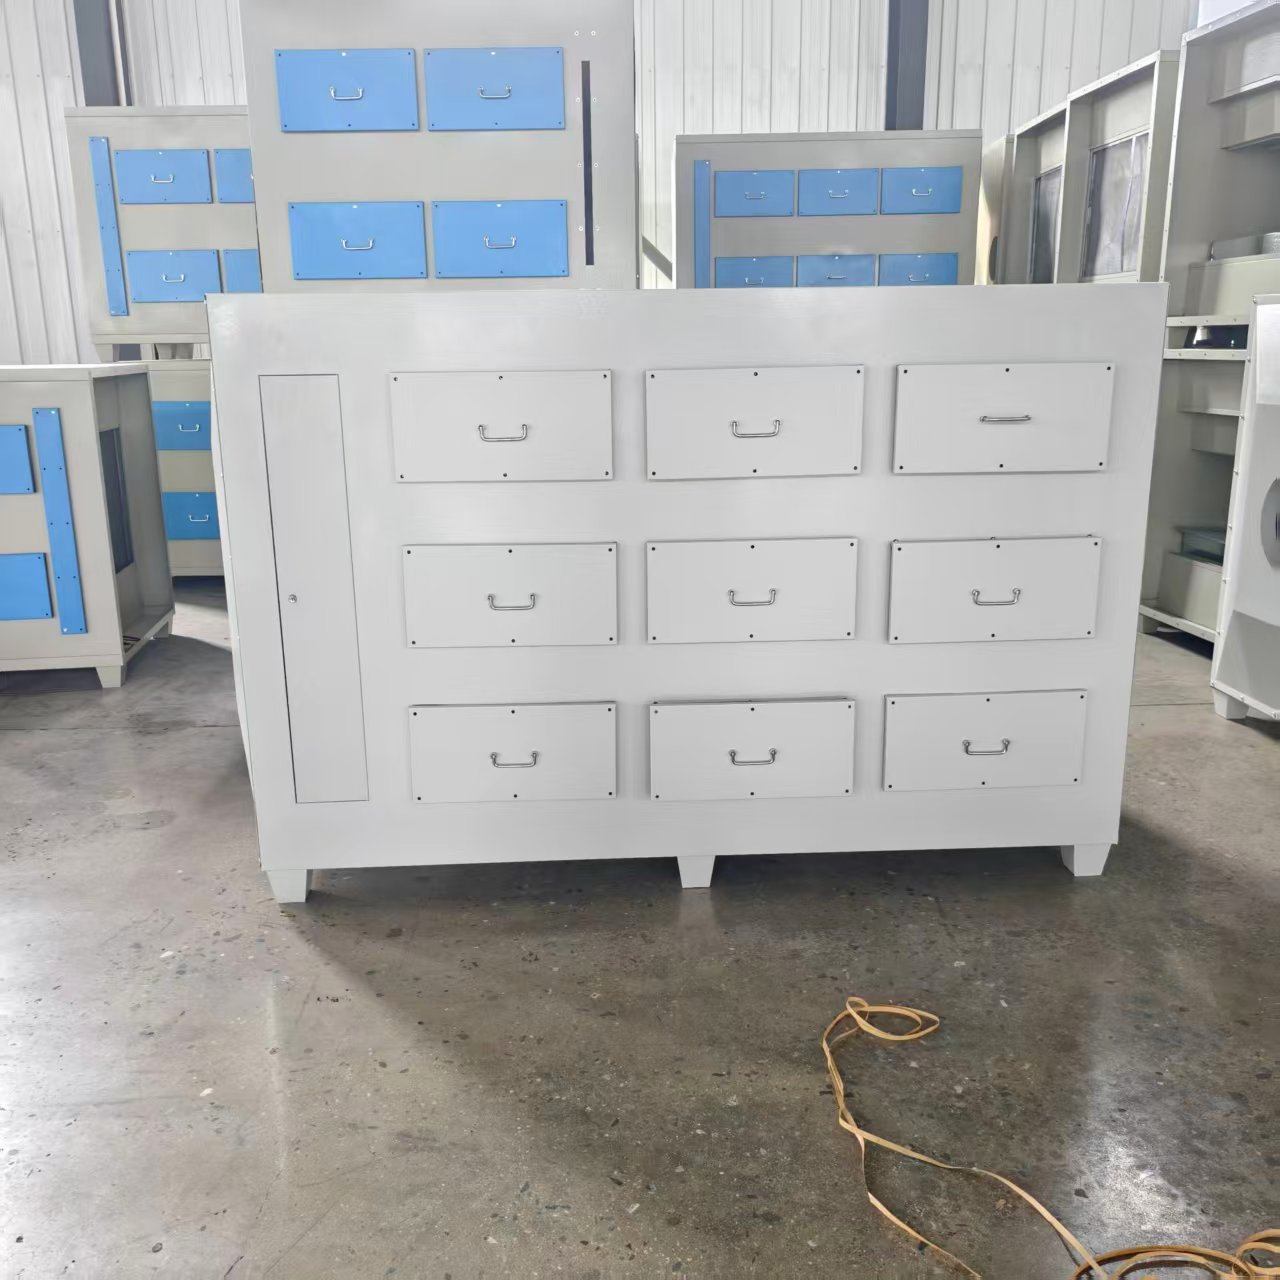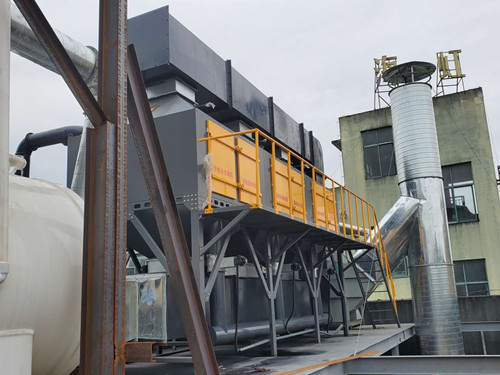
RCO 蓄热式催化燃烧设备,英文全称 Regenerative Catalytic Oxidizer,是处理工业挥发性有机废气 VOCs 的主流环保装备,依靠蓄热换热结合低温催化氧化工艺,将废气中的有机污染物分解转化,多用于涂装、印刷、油墨、塑胶、医药、化工等行业产生的有机废气治理,常搭配活性炭吸附浓缩单元,处理大风量、低浓度有机废气。整套设备主要由预处理过滤单元、蓄热陶瓷床、催化反应室、贵金属催化剂、换向阀组、加热装置、电控系统、保温壳体、安全配套组件构成。
RCO 催化燃烧的核心原理是借助催化剂降低有机污染物氧化反应的活化能,让 VOCs 在低于直接燃烧的温度条件下发生无焰氧化反应,有机成分分解为二氧化碳与水蒸气,同时释放出反应热量;蓄热陶瓷体可以回收氧化后高温烟气的热量,用来预热进入设备的低温废气,减少外部加热所需能耗,实现热量循环利用。常规工况下,催化氧化反应温度维持在 200℃至 400℃区间,相比高温焚烧工艺,反应温度更低,热力型氮氧化物生成量相对较少,处理过程一般不产生废水。
废气进入 RCO 系统前,需要经过预处理环节。废气中含有的粉尘、漆雾、油滴会覆盖催化剂表面,造成催化剂中毒、活性衰减,因此前端一般设置干式过滤器,采用多级滤材拦截颗粒物,保护后端催化床。经过过滤后的有机废气,通过换向阀进入一侧蓄热陶瓷腔体,废气在流经蓄热陶瓷时吸收陶瓷储存的热量,温度逐步升高,升温后的废气进入催化反应腔体,在催化剂表面发生氧化分解反应,释放热量;反应之后的高温净化烟气,流入另一侧蓄热陶瓷腔体,将热量传递给陶瓷蓄热材料,烟气温度下降后排出设备。通过换向阀定时切换气流方向,两个或者多个蓄热床交替吸热与放热,持续回收热量,降低设备持续加热的能源消耗。
催化剂是 RCO 设备的核心耗材,多采用贵金属或者金属氧化物载体催化剂,载体一般为蜂窝陶瓷,增大气体接触面积。催化剂的活性直接影响污染物分解效果,需要规避含有硫、卤素、重金属、硅类物质的废气,这类物质容易附着在催化剂表面,破坏活性位点,造成催化剂中毒失效。项目设计阶段,需要检测废气组分,若废气含有这类抑制物质,必须增加前置处理工序。
RCO 设备具备多重安全配套设计,包含温度传感器、超温报警、应急旁路、泄爆、阻火等组件,保障设备运行安全。有机废气存在浓度波动,当废气浓度偏低,反应产热不足以维持反应温度时,电加热装置会自动启动,补充热量;废气浓度较高时,氧化反应释放热量多,可减少甚至停止辅助加热,依靠反应自持热量维持运行,降低能耗。设备电控系统集成温度监测、阀门时序控制、故障报警功能,可实时查看各个腔体温度,记录运行参数,便于运维人员管理。
RCO 设备适用废气有一定范围,适合苯、甲苯、二甲苯、酯类、酮类、醇类等多数常见有机污染物;适合连续排放的中低浓度有机废气工况。对于废气浓度波动剧烈、间歇排放、污染物组分复杂的场景,常配套活性炭吸附脱附装置,也就是吸附浓缩 + RCO 组合工艺。大风量、低浓度废气先进入活性炭吸附箱富集,吸附饱和之后,使用热空气对活性炭进行脱附,脱附产生小风量、高浓度废气送入 RCO 催化燃烧装置分解,脱附后的活性炭冷却再生,循环使用,这套组合工艺可以降低设备整体能耗,适配喷涂车间、印刷车间等间歇产废气场景。
设备日常运维包含多项内容:定期检查前端过滤器,及时更换堵塞滤材,防止颗粒物进入催化腔体;监测各点位温度变化,判断催化剂活性状态;定期检查换向阀密封性,避免气流短路;检查保温层,减少热量散失;定期检测废气进出口污染物浓度,评估处理效果。催化剂随着使用时长会出现活性衰减,到达使用周期后需要更换。设备启动、停机需要遵循规范流程,停机前需要持续吹扫管路,避免残留有机物聚集,降低安全隐患。
RCO 设备对比 RTO 蓄热焚烧设备,反应温度更低,能耗控制更有优势;设备壳体采用保温结构,减少热量散失。设备选型阶段,需要核算废气风量、VOCs 浓度、废气组分、废气温度,同时评估废气内杂质种类,做好预处理方案。设备安装需要考虑防火、防爆、管路防静电设计,配套安全附属设施。在工业有机废气治理工程中,RCO 是成熟工艺路线,合理设计、规范运维,能够稳定实现 VOCs 污染物分解,满足废气排放管控要求。